


Herkese merhaba, konuya geçelim; bobin pres kalıplarıyla çalışıyorsanız, bobin kalınlığı söz konusu olduğunda tek bir boyutun her zaman herkese uymadığını bilirsiniz. İster küçük statörler için ince 0,1 mm bakırı, ister ağır hizmet bileşenleri için daha kalın 2 mm alaşımı damgalıyor olun, uyumsuz takımlama ayarları bobinlerin israfına, kötü parçalara ve son teslim tarihlerinin kaçırılmasına yol açar. Bir bobin pres kalıp tedarikçisi olarak, bu tam baş ağrısıyla her gün uğraşıyoruz, bu yüzden bugün, farklı bobin kalınlıklarını bir profesyonel gibi işlemek için 10 yılı aşkın süredir test ettiğimiz ve geliştirdiğimiz pratik, bilim destekli hareketleri anlatacağım.
Öncelikle çoğu insanın atladığı temel bilgilerle başlayalım: Pres kalıpları için bobin kalınlığı neden önemlidir? Bobin kalınlığı yalnızca ambalajın üzerine basılan bir sayı değildir; takım hizalamasını, baskı kuvvetini ve malzeme akışını etkileyen çok küçük değişiklikler (0,05 mm bile) vardır. Örneğin, düşük voltajlı motor statörleri için tasarlanmış ince bir bobin, kalın bir enerji üretim bobini için kullandığınız boşluğun aynısını kullanırsanız buruşacaktır. Bu yüzden bir kapmaBobin Pres KalıbıAyarlanabilir çekirdek bileşenlerle üretilmiş olması tartışılamaz. Jenerik kalıplar bir kez işe yarayabilir, ancak kalınlıklar arasında geçiş yaparken felakettirler.

Hadi 1. adıma geçelim: işlem öncesi bobin doğrulaması, yani gerçek doğrulamayı kastediyorum, sadece teknik özellikler sayfasına bakmak değil. Müşterilerimize öğrettiğimiz şey şu: Bir rulo sevkiyatı geldiğinde rastgele 10 numune alın (kenarları atlayın; nakliye sırasında genellikle gerilirler) ve dijital mikrometreyle her birinin 5 noktasındaki kalınlığı ölçün (0,001 mm'ye kadar doğruluk). Neden? Çünkü 1,0 mm etiketli bir partinin aslında 0,97 mm ile 1,03 mm arasında değiştiğini gördüm ve takımlarınızı ortalamaya ayarlarsanız reddedilirsiniz. Örneğin, geçen yıl küçük bir otomotiv parça mağazası bize stator yarık kalıplarının bobinleri yırttığını söyledi; bobin tedarikçilerinin tutarsız kalınlığa sahip olduğu ve bunu ölçmedikleri ortaya çıktı. Doğrulamaya başladıklarında reddedilme oranları %22 düştü. Özellikle statorlarla çalışıyorsanız bu daha da kritiktir;Stator Yuvası Kalıbısadece kutu numarasına değil, ölçülen bu kalınlıklara da uygun hassas ayara sahiptir.
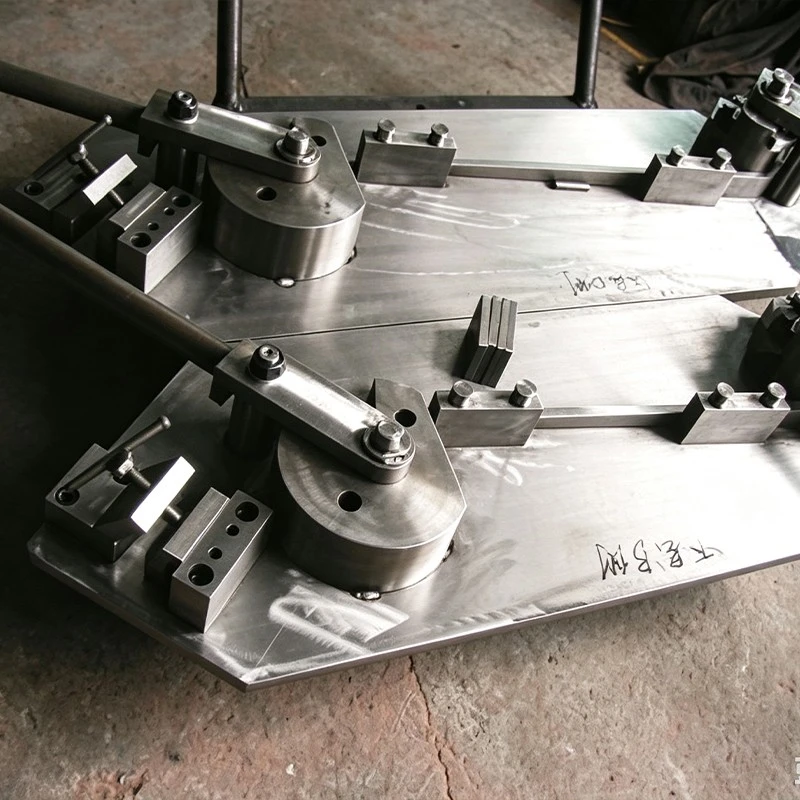
Sıradaki: sadece "bir vidayı çevirmek"ten ibaret olmayan takım ayarı. Pek çok insanın karıştığı nokta burası. Bobin kalınlıklarını değiştirirken, baskı kuvvetini öylece ayarlayıp buna bir gün diyemezsiniz. Desteklediğimiz bir metal damgalama müşterisinden gerçek bir örnek verelim: bobin şekillendirme prosesinde 0,8 mm'den 1,5 mm'lik alüminyum bobinlere geçiyorlardı. Öncelikle boşluk ayarlamasını yaptık: zımba ile kalıp arasındaki kalıp boşluğu, yumuşak metaller (bakır, alüminyum) için bobin kalınlığının %5-8'i ve daha sert alaşımlar (çelik) için %8-12 olmalıdır. 0,8 mm'lik bobinleri için 0,056 mm açıklığa sahiptiler (%7 — iyi), ancak 1,5 mm'ye sıçradıklarında bu sayıyı korudular, bu da bobinin yapışmasına ve yırtılmasına neden oldu. Açıklığı 0,105 mm'ye (1,5 mm'nin %7'si) ayarladıktan sonra sorunların yarısı çözüldü. Ayrıca stator çubuklarıyla çalışıyorsanız,Stator Çubuğu Şekillendirme Kalıbıbükme kalıpları için tek bir sabit plaka yerine bölümlü ayarlayıcılara ihtiyaç duyar; bu, bobin uzunluğu boyunca kalınlık değişikliklerine uyacak şekilde her bir bölüme ince ayar yapmanızı sağlar. Profesyonel ipucu: aletinizin ayar vidalarını bir referans ölçeğiyle işaretleyin, böylece her seferinde sıfırdan yeniden kalibre etmek zorunda kalmazsınız; kurulum başına 15 dakika kazandırır.
Sonra basın kuvveti ayarı var ve bu sadece PSI'yı yükseltmek değil. İnce bir bobine çok fazla kuvvet uyguladığınızda "ekstrüzyon", yani malzemenin kalıp boşluğundan dışarı sıkışmasıyla karşılaşacaksınız. Kalın bir bobine çok az kuvvet uygulandığında teli düzgün tutmayan stator yuvası gibi eksik formlara sahip olursunuz. Yumuşak demir dışı rulolar için basit bir formül kullanıyoruz: Kuvvet (ton olarak) = (mm² olarak formun alanı) x (MPa olarak bobinin çekme mukavemeti) x (mm olarak kalınlık) / 10.000. Çelik için bu sayıyı 1,2 ile çarpın. Ancak işin püf noktası şu; yine de küçük bir koşuyu test etmeniz gerekiyor. Geçen ay, bir müşteri 1,2 mm'lik bir bakır bobin için bu formülü denedi ve tam olarak hesaplanan kuvveti kullandı, ancak tutarsız koç hızına sahip eski bir pres kullandıkları için parçalarında hala hafif kırışıklıklar vardı. Koçu 50 SPM'den (dakikadaki vuruş) 30 SPM'ye yavaşlatmalarını ve bunun da kırışıklıkları gidermelerini önerdik. Kalın bobinler, malzemenin eşit şekilde akmasını sağlamak için daha yavaş şahmerdan hızlarına ihtiyaç duyar; ince bobinler, üretimin devam etmesini sağlamak için daha yüksek SPM'yi kaldırabilir. Eğer kullanıyorsanızBobin Pres Kalıbıprogramlanabilir kontrollerle, her kalınlık için bu kuvvet ve hız ayarlarını kaydedebilirsiniz; bir dahaki sefere tahmin etmenize gerek kalmaz.
Bekle, kalınlıkla birlikte gelen bobin malzemesi çeşitlerine ne dersiniz? Tedarikçi A'nın 1,0 mm'lik bakır bobini, Tedarikçi B'nin 1,0 mm'lik bakırından daha yumuşaktır; dolayısıyla kalınlık aynı olsa bile ayarlarınızın değişmesi gerekir. Bu yüzden bizimBobin Şekillendirme Kalıbıhızlı değiştirilebilen uç setlerine sahiptir; malzemeleri değiştirirken tüm takımı yeniden kalibre etmek yerine zımba ve kalıp uçlarını değiştirirsiniz, bu da geçiş sırasında saatler kazandırır. Bütün gün bakır ve alüminyum bobinler arasında geçiş yapan bir müşterimiz vardı ve kalıplarımızı almadan önce her seferinde yeniden kalibrasyon için 2 saat harcıyorlardı. Şimdi 10 dakikalarını kesici uçları değiştirmek ve aradaki farkı biraz ayarlamak için harcıyorlar, böylece günlük üretimleri %18 arttı.
Sık sık gözden kaçırılan bir diğer detay: şerit yağlama. Daha kalın bobinler şekillendirme sırasında sürtünmeyi azaltmak için daha fazla yağlayıcıya ihtiyaç duyar, aksi takdirde malzeme kalıptan itilirken yırtılır. İnce bobinler daha az yağlayıcıya ihtiyaç duyar çünkü çok fazlası preste kaymaya neden olur ve bu da parçaların yanlış hizalanmasına neden olur. Müşterilerimize 1 mm'nin altındaki bobinler için hafif sentetik yağ ve 1,5 mm'nin üzerindeki bobinler için ağır hizmet tipi epoksitlenmiş yağlayıcı kullanmalarını söylüyoruz. Geçen çeyrekte bir motor üreticisi bizi arayarak stator çubuğu oluşumunun kalın 2 mm bakır çubuklarda çizikler bıraktığını söyledi; bunun sonucunda ince 0,5 mm bobinler için kullandıkları hafif yağlayıcının aynısını kullandıkları ortaya çıktı. Yağlayıcı değiştirildi, artık çizik yok.
Şimdi, 0,2 mm'lik bobinlerden 2,0 mm'lik bobinlere geçiş gibi aşırı kalınlık farklılıklarıyla baş ederken, jenerik kalıpların zor başarısız olduğu nokta burasıdır. Müşterilerin bu aralık için herkese uygun tek kalıp kullanmaya çalıştıklarını ve %40 ret oranlarıyla karşılaştıklarını gördük. Buradaki düzeltme modüler takımlamadır. Örneğin, bizimStator Yuvası Kalıbımodüler kalıp uçları ve ayarlanabilir yay gerilimi kullanır, böylece düşük gerilimli yaylar ve küçük ekler kullanarak ince 0,2 mm'lik bobinler için ayarlayabilir, ardından gerilimi artırıp 2,0 mm'lik bobinler için kalın kesici uçlarla değiştirebilirsiniz. Bu şekilde, her kalınlık için iki ayrı kalıba ihtiyacınız olmaz; yalnızca uyum sağlayan bir kalıp yeterlidir. 0,5 mm, 1,0 mm ve 2,0 mm kalınlıklar için 3 farklı stator yuvası kalıbına sahip olan ve zeminde yer kaplayan ve bunlara ekstra maliyet getiren bir müşterimiz vardı. Modüler kalıbımıza geçtikten sonra tek bir kalıpta birleştiler, takım maliyetlerinde 12 bin dolar tasarruf ettiler ve kurulum süresini %70 oranında kısalttılar.
Ayrıca kurulum sonrası testleri atlamayın. Tam bir partiyi çalıştırmadan önce, 10 parçalık bir test çalıştırması yapın ve her parçanın kritik boyutlarını (statorlar için yuva genişliği, çubuklar için bükülme yarıçapı gibi) ölçün. Bir parça bozuksa, yalnızca kuvveti ayarlamayın; önce kalıp boşluğunu kontrol edin, çünkü bu en yaygın suçludur. Bir zamanlar kalınlığı değiştiren, kuvveti ayarlayan ve hâlâ kötü parçaları olan bir müşterimiz vardı, ancak son kurulumdan sonra kalıbın biraz yanlış hizalandığını fark etti. Hızlı bir hizalama kontrolü, bir saat daha ince ayar yapmak yerine 2 dakika içinde düzeltti.
Her zaman gördüğümüz yaygın hatalardan bahsedelim: 1) Bobin kenarı kalitesinin göz ardı edilmesi; kötü kenarlar, özellikle ince bobinlerde yanlış beslemeye neden olur. Kenarlar düzgün görünmüyorsa her işin başında küçük bir düzeltme geçişi yapmanızı öneririz. 2) Aşınmış kalıpları değiştirmeyi unutmak; kalıptaki küçük bir çentik bile kalınlıklar arasında tutarsız formlara neden olacaktır. Müşterilerimize her 50.000 döngüde bir kalıp denetimi yapmalarını söylüyoruz. 3) Ayarları belgelememek; belirli bir bobin kalınlığı ve malzeme için mükemmel boşluğu, kuvveti ve hızı bulduğunuzda, bunu bir yere yazın (veya kalıbınızın denetleyicisine kaydedin), böylece bir dahaki sefere tekerleği yeniden icat etmenize gerek kalmaz.
Değişen bobin kalınlıklarıyla uğraşıyorsanız ve mevcut kurulumunuz zaman ve paraya mal oluyorsa, yalnız değilsiniz. İyi haber şu ki, modern modüler bobin pres kalıpları ve hassas ayarlama araçları bu işi 10 yıl öncesine göre kolaylaştırıyor. Küçük atölyelerden büyük otomotiv ve havacılık üreticilerine kadar her kalınlık aralığına uygun takımları uyarlamak için çalıştık. İhtiyacınız olup olmadığıBobin Pres Kalıbı,Bobin Şekillendirme Kalıbı,Stator Yuvası Kalıbı, veyaStator Çubuğu Şekillendirme KalıbıÖzel kalınlık ihtiyaçlarınız için tasarlanmış olup, reddedilenleri azaltmanıza, değişimleri hızlandırmanıza ve karınızı artırmanıza yardımcı olmak için buradayız. Tam gereksinimleriniz hakkında sohbet etmek için ekibimizle iletişime geçin; operasyonlarınız için en iyi neyin işe yaradığını size göstermekten mutluluk duyarız.
Referanslar:
- Damgalama Kalıbı Teknolojisi: Değişken İş Parçası Kalınlığı için Ayarlamalar (İmalat Mühendisleri Derneği, 2021)
- Elektrik Motoru Bileşenleri için En İyi Uygulamaları Oluşturan Bobin Malzemesi (Endüstri Uygulamalarında IEEE İşlemleri, 2022)
- Esnek Pres Operasyonları için Modüler Takımlar (Üretim Süreçleri Dergisi, 2020)
- İnce Metal Şekillendirme için Yağlama Stratejileri (Metal Stamping Magazine, 2023)



